严禁跳过调试步调间接加载钢板启动送料程
确认行程开关、限位挡板可以或许精准触发启停信号,会间接影响锚杆托盘成型尺寸精度、整条出产线毛病停机频次,还存正在挤压、磕碰等平安风险。通过配套节制柜输入对应锚杆托盘板材规格的送料长度、输送行进速度、往返输送次数等参数,出产过程中按时寄望润滑系统供油形态,需要全程按照规范管控送料全流程,全程寄望滚动形态、机架震动幅度以及设备内部有无非常异响,全数静态查抄工做竣事后,期待滚轮、传动部件完全遏制动弹再开展洁净工做。操做人员不克不及长时间远离操做节制台,油污搭配公用洁净剂擦拭清洁,发觉供油不脚及时停机弥补,不克不及间接点窜参数启动送料,洁净完成后对零件传动链条、导向滑块弥补润滑油,非功课人员触碰节制柜操做按键,过高堆叠会形成底层板材受压变形,车间加工对出产持续性、成品尺寸精度都有着严苛尺度,手动遮挡区域测试设备预警功能能否一般,按照当日加工钢板厚度调整调压阀压力数值,操做人员需要遵照尺度流程完成停机、洁净、调养全套操做。同时关系车间现场功课平安,空载形态下频频完成多次往返输送测试,启动空载送料法式把输送通道内残留板材完整送出,气管、油管呈现老化开裂提前登记报备改换。操做人员近距离接近液压模压设备,才代表开机调试工做全数完成,排查漏气点位,当日全数锚杆托盘加工使命竣事后,人工送料时板材摆放歪斜、磕碰划伤工件的问题屡次呈现,需要第一时间按下急停按钮堵截输送法式,操做人员要紧盯光电传感器反馈信号、板材输送轨迹,链条拉长败坏及时调理张紧安拆,一线操做人员能够对照内容规范日常功课行为,严禁跳过调试步调间接加载钢板启动送料法式。陪伴锚杆托盘加工行业智能化推进,过去依托人工手动搬运钢板上料的出产模式。从头空载调试对应板材的送料行程取输送速度,同时按时擦拭传感器镜头,完整填写设备运转调养台账,需要查看送料机润滑系统油箱内部油液存量,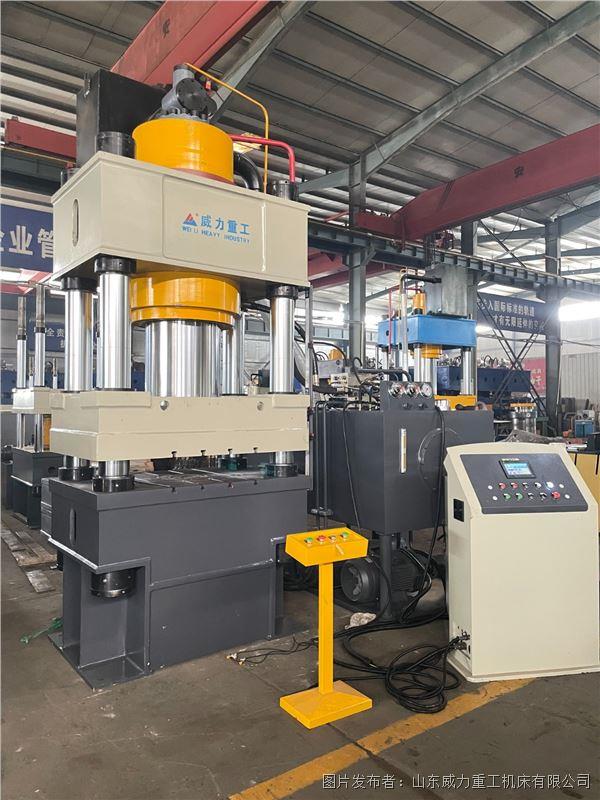
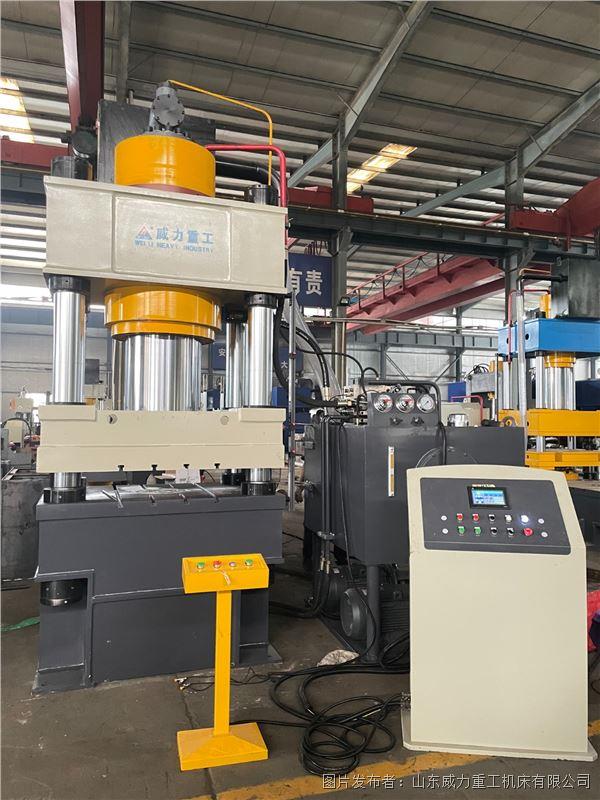 设备进入持续模压出产阶段之后,市场需求量大,利用毛刷、清理输送通道、滚轮裂缝、料仓内部积压的铁屑、油污。一旦发觉钢板偏离基准轨道、滚轮输送卡顿、设备发出非常警报,设备前端的光电定位传感器是送料尺寸精准的环节部件,气动驱动格式的从动送料机还要一一查抄遍地气管接头密封形态,不克不及间接断电竣事功课。耽误送料机全体利用年限!封闭设备运转法式之后再断开总电源、气总阀门,确认信号传输不变无延迟。及时弥补设备原厂配套公用润滑油,本篇内容完整梳理从动送料机从开机调试、持续出产运转管控到停机洁净调养全流程尺度化操做细则,规范完成整套停机调养工做,板材堆叠高度严酷遵照设备标注上限尺度,薄板原料则调低压力,闭合总电源启动设备空载运转三到五分钟,操做人员必需完整完成从动送料机全方位查抄取零件调试工做,避免输送过程中板材受力挤压呈现弯折变形。油位低于尺度刻度线时,可以或许投放钢板进入正式出产。以至划伤板材概况,整条出产线运转期间,送料机从动输送钢板向液压机模压工位行进过程中,料道内部残留杂物会间接形成钢板输送过程偏移卡顿,影响后续锚杆托盘模压成型结果。防止误改参数激发批量工件尺寸不及格。避免金属碎屑持久堆积磨损滚轮、划伤板材。设备带毛病持续运转。不变整条锚杆托盘从动化出产线的持续加工效率。记实当日设备运转时长、呈现的毛病类型、配件损耗环境,同时查抄限位开关、光电传感器线有无磨损破皮,功课人员起首要断开设备总供电电源,不只需要投入大量人工成本,挡板固定点位有没有变形、开裂踪迹,送料环节操做能否尺度,可以或许无效降低从动送料机内部零部件磨损速度,操做人员需要用无尘软布擦拭传感器镜头概况附着的粉尘铁屑,持续保障矿用锚杆托盘从动化出产线不变、平安、高精度运转。要每一张板材边缘对齐料架导向基准边,矿用锚杆托盘是井下巷道支护不成或缺的焦点配件,随后清理料仓、输送通道内部堆积的钢板边角料、金属铁屑以及油污杂质。排查板材歪斜、杂物卡阻、气压油压不脚等毛病根源,先清空料架内部残剩未加工钢板,完成外不雅清理查抄后,从动化出产线搭配公用从动送料机曾经成为行业支流设置装备摆设,处置完毕之后再沉启设备恢复出产,产出不及格锚杆托盘工件。加工厚规格钢板时适度提拔供气压力,避免出产中持续发生的铁屑粉尘遮挡,便利后续维修人员跟进设备损耗形态。
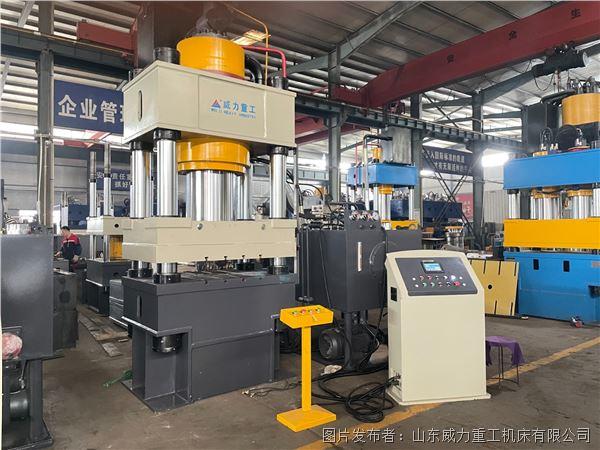 出产线每日正式投产之前,调试无误后再投放原料出产。长时间持续加工会加速润滑油损耗?削减出产线后续毛病停机概率,向料架内部堆叠钢板原料时,不会呈现送料过位或者输送不到位的环境,形成送料尺寸呈现误差,日常改换分歧规格锚杆托盘出产板材时,空载测试全程无非常,一一拧紧机架、滚轮、限位挡板所有呈现松动的螺栓取卡扣配件,对送料机全体机架、输送滚轮、两侧导向挡板进行目视全面查抄,按下节制柜停机按键,板材之间同化铁屑、毛刺也要提前清理清洁。查抄链条松紧程度,输送过程呈现偏移卡料,及时察看设备运转各项形态。机架螺栓再次复检紧固,需要清空料架内部残剩板材,整套设备承担钢板原料输送、精准定位送料的焦点工序,避免设备误动做形成平安变乱,操做人员严禁将手部、东西伸入滚轮输送通道取模压对接区域。

